


Trong mọi nhà máy luôn tồn tại một Nhà máy ẩn (The Hidden Factory) – nơi lợi nhuận bị xói mòn bởi những lần dừng máy không tên, tốc độ vận hành thấp và phế phẩm không đáng có. Để khai phá tiềm năng này, doanh nghiệp cần một ngôn ngữ chung kết nối giữa xưởng sản xuất và văn phòng điều hành: đó chính là chỉ số OEE (Overall Equipment Effectiveness).
1. Vai trò của OEE trong mô hình Smart Factory
OEE là một tiêu chuẩn quốc tế dùng để đo lường mức độ sử dụng hiệu quả thời gian, công suất và chất lượng của một thiết bị sản xuất.
Thay vì chỉ quan tâm đến sản lượng đầu ra, OEE cung cấp một cái nhìn đa chiều về việc tại sao một máy móc không đạt được tiềm năng tối đa. Nó giúp nhà quản lý trả lời ba câu hỏi cốt lõi:
- Máy có đang sẵn sàng để chạy không?
- Máy có đang chạy đúng tốc độ thiết kế không?
- Sản phẩm làm ra có đạt chuẩn ngay từ lần đầu không?
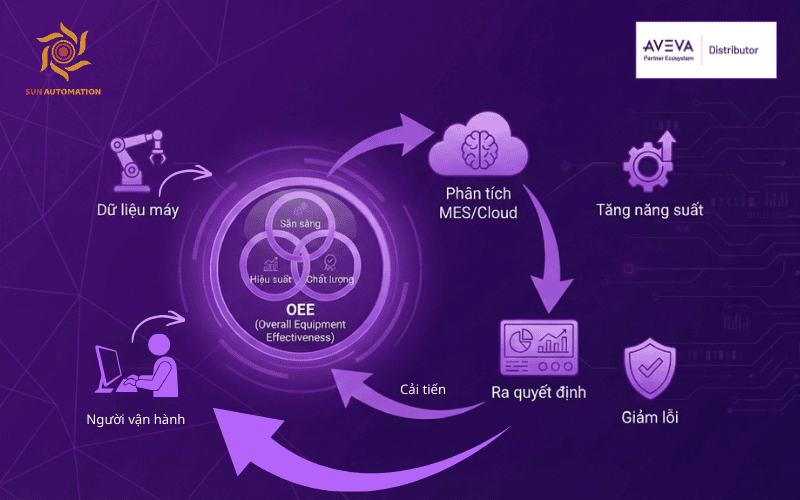
2. Công thức tính OEE cho nhà máy.
Công thức OEE tổng quát: OEE= A * P * Q * 100
Để phân tích OEE một cách chính xác, chúng ta cần chia chỉ số này thành 3 thành phần chính.
2.1. Mức độ sẵn sàng (Availability - A)
Chỉ số này đo lường sự tổn thất về thời gian dừng máy (Downtime).
A= (Thời gian vận hành thực /tếThời gian sản xuất dự kiến)* 100
2.2. Hiệu suất vận hành (Performance - P)
Chỉ số này phản ánh mức độ hao hụt về tốc độ khi máy đang chạy.
P= (Sản lượng thực tế /Sản lượng lý thuyết) *100
- Nếu máy chạy chậm hơn tốc độ thiết kế hoặc có những khoảng dừng vặt (nhỏ hơn 5 phút), chỉ số này sẽ giảm.
2.3. Chất lượng sản phẩm (Quality - Q)
Chỉ số này đo lường mức độ lãng phí do sản phẩm lỗi hoặc phải tái chế.
Q= (Sản phẩm đạt chuẩn /Tổng sản phẩm thực tế) *100
3. Giải mã 6 tổn thất lớn trong sản xuất thông qua OEE
Phân tích OEE thực chất là quá trình chỉ ra và định lượng các loại tổn thất thời gian, từ đó xác định các điểm nghẽn (constraint points) đang kìm hãm năng suất thực tế.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4. Mối liên hệ của OEE và AVEVA MES
Mối liên hệ giữa OEE và AVEVA MES (Manufacturing Execution System) là mối quan hệ giữa chỉ số đo lường và hệ thống thực thi. Trong mô hình tiêu chuẩn ISA-95, nếu nhà máy là một cơ thể sống thì MES đóng vai trò là "bộ não" điều hành, còn OEE chính là "nhịp tim" phản ánh sức khỏe của hệ thống đó
4.1. AVEVA MES là nền tảng thu thập dữ liệu cho OEE
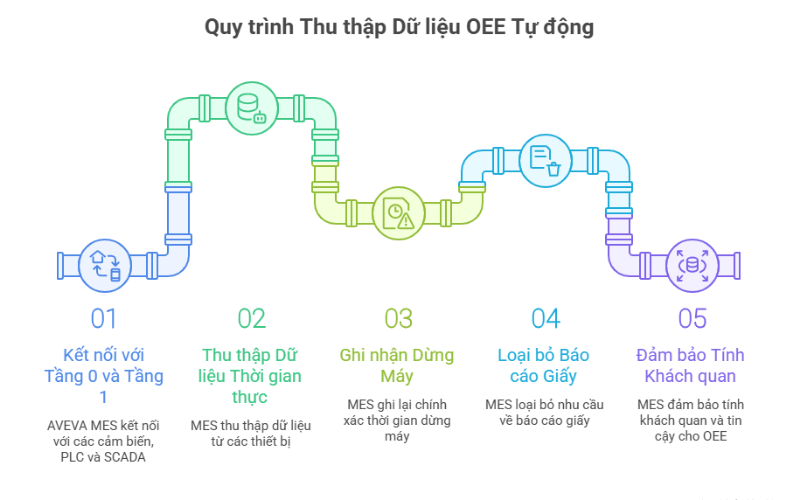
Trong quá khứ, OEE thường được tính thủ công, dẫn đến sai lệch và độ trễ lớn. Hệ thống MES thay đổi điều này bằng cách kết nối trực tiếp xuống Tầng 0 và Tầng 1:
- Tự động hóa hoàn toàn: AVEVA MES lấy dữ liệu thời gian thực từ các cảm biến (Sensors), bộ điều khiển PLC và SCADA để ghi nhận chính xác từng giây phút máy dừng.
- Loại bỏ sai số: Việc thu thập dữ liệu tự động qua MES loại bỏ các báo cáo bằng giấy, đảm bảo tính khách quan và tin cậy cho chỉ số OEE.
4.2. Từ báo cáo tĩnh sang điều khiển thời gian thực
Sự kết hợp này biến OEE từ một con số thống kê sau ca sản xuất thành một công cụ quản trị chủ động:
- OEE thời gian thực (Real-time OEE): MES cho phép tính toán OEE ngay lập tức khi quy trình đang diễn ra.
- Hành động phản ứng nhanh: Thay vì đợi đến cuối ngày mới biết hiệu suất thấp, người vận hành có thể nhìn thấy sự sụt giảm trên Dashboard của MES và điều chỉnh quy trình ngay lập tức để đạt mục tiêu sản xuất.
4.3. Cung cấp "ngữ cảnh" cho những tổn thất OEE
OEE chỉ cho bạn biết hiệu suất đang thấp (cái gì), nhưng AVEVA MES giúp bạn hiểu tại sao (nguyên nhân). Đây là điểm khác biệt giữa MES và SCADA. Dữ liệu thô từ máy móc sẽ vô nghĩa nếu không có ngữ cảnh. nó liên kết dữ liệu máy móc với thông tin quản trị:
- Đơn hàng & Sản phẩm:biết chính xác máy đang chạy Lệnh sản xuất (Work Order) nào và sản phẩm (SKU) gì.
- Tốc độ tiêu chuẩn: Mỗi sản phẩm có một tốc độ chạy lý tưởng khác nhau. MES tự động lấy tốc độ sản xuất mục tiêu của sản phẩm đó từ cơ sở dữ liệu để làm mẫu số so sánh, thay vì dùng một tốc độ chung cho mọi sản phẩm.
- Ca kíp & Nhân sự: Gắn dữ liệu hiệu suất với ca làm việc cụ thể để quy trách nhiệm và khen thưởng
4.4. Quản lý điểm nghẽn và cải tiến liên tục (MSR)
Hệ thống MES sử dụng OEE để tối ưu hóa năng lực sản xuất dựa trên các điểm hạn chế:
- Thiết lập chuẩn MSR: MES sử dụng Tỷ lệ bền vững tối đa (Maximum Sustainable Rate) làm cột mốc để tính toán OEE, thay vì sử dụng các con số kỷ lục không thể duy trì.
- Lý thuyết điểm nghẽn (Theory of Constraints): MES tập trung đo lường OEE tại các vị trí máy móc quan trọng nhất (điểm nghẽn), giúp doanh nghiệp tối ưu hóa toàn bộ dây chuyền thay vì chỉ tối ưu cục bộ.
Thông qua OEE, người vận hành có thể điều chỉnh cách tiếp cận để tránh xu hướng vận hành thiết bị quá mức. Việc hiểu rõ các giới hạn bền vững giúp giảm thiểu các gián đoạn quy trình và sự cố kỹ thuật đột ngột, từ đó kéo dài vòng đời tài sản và giảm thiểu các chi phí bảo trì khẩn cấp. Đầu tư vào OEE thời gian thực chính là bước đi chiến lược để biến mọi giây phút vận hành thành giá trị kinh tế bền vững


